Mittwoch, Oktober 7, 2026
Kein Ergebnis
Alle Ergebnisse
Marktwirtschaft.at - Wirtschaft Österreich
  • Agribusiness
  • Automotive
  • Digital
  • Finanzen
  • Handel
  • Handwerk
  • Industrie
  • Karriere
  • Marketing
  • Wirtschaft
  • Blog
  • Agribusiness
  • Automotive
  • Digital
  • Finanzen
  • Handel
  • Handwerk
  • Industrie
  • Karriere
  • Marketing
  • Wirtschaft
  • Blog
Kein Ergebnis
Alle Ergebnisse
Marktwirtschaft.at - Wirtschaft Österreich
Kein Ergebnis
Alle Ergebnisse
Home Wissenswert

Wie physikalisches Schäumen den Fertigungsaufwand verändert

von Carsten
7. Oktober 2026
in Wissenswert
0
Wie physikalisches Schäumen den Fertigungsaufwand verändertWie physikalisches Schäumen den Fertigungsaufwand verändert
0
geteilt
0
Angesehen
Auf Facebook teilenAuf Twittern teilen

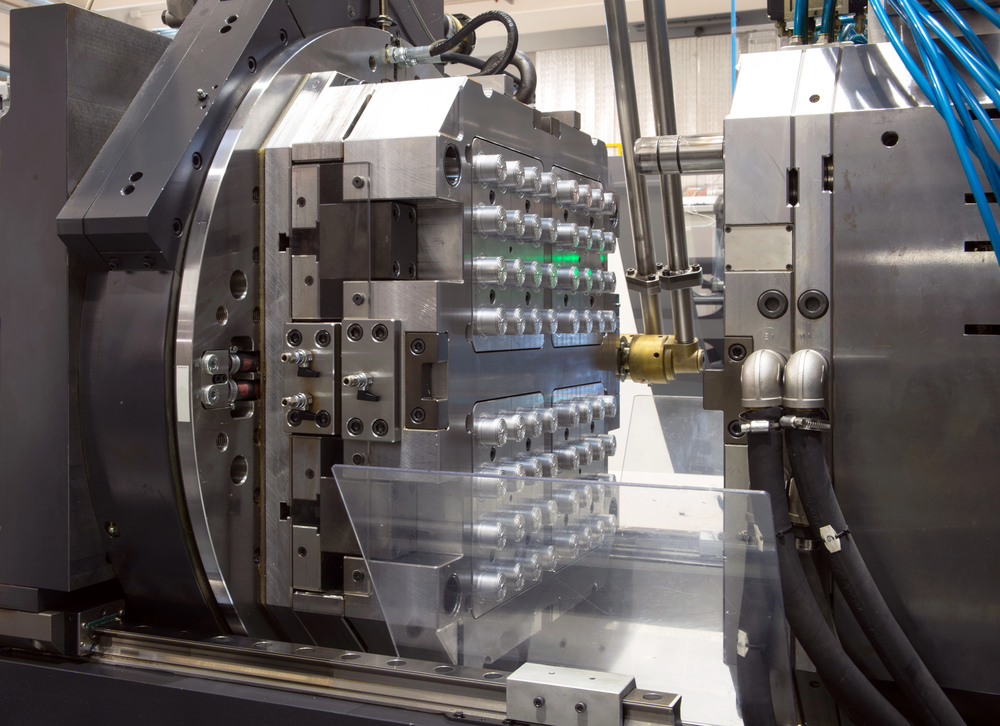
Bei geschäumten Kunststoffformteilen unterscheiden sich Materialverteilung und Abkühlverhalten von kompakten Bauteilen. Beim physikalischen Schäumen wird der Kunststoffschmelze vor dem Einspritzen Gas zugesetzt. Erst während der Werkzeugfüllung beginnt die Bildung eines mikrozellulären Gefüges im Inneren des Formteils. Der Prozess verändert die benötigte Kunststoffmenge, das Bauteilgewicht und einzelne Abschnitte des Fertigungszyklus. Für eine wirtschaftliche Betrachtung müssen diese technischen Zusammenhänge getrennt untersucht werden.

Kurzfassung

  • Beim physikalischen Schäumen wird Gas unter hohem Druck in der aufgeschmolzenen Kunststoffmasse gelöst.
  • Die Zellbildung beginnt durch den Druckabfall während der Werkzeugfüllung.
  • Gasgefüllte Zellen im Bauteilkern verringern die benötigte Kunststoffmasse und das Gewicht.
  • Ein reduzierter Nachdruckbedarf und veränderte Abkühlbedingungen können die Zykluszeit verkürzen. 
  • Werkstoff, Bauteilgeometrie, Werkzeug und Prozessparameter bestimmen die erreichbare Materialreduzierung.

Gelöstes Gas bildet noch keinen Schaum

Beim MuCell-Verfahren befindet sich Stickstoff oder Kohlendioxid zunächst unter hohem Druck gelöst in der Kunststoffschmelze. Geschäumte Bereiche sind zu diesem Zeitpunkt noch nicht vorhanden. Diese entstehen erst im Werkzeug, wenn der Druck beim Einspritzen sinkt und das Gas beginnt, sich aus der Schmelze auszuscheiden. Aus zunächst sehr kleinen Gaskeimen entwickelt sich das mikrozelluläre Gefüge im Bauteilinneren.

Wie weit dieses Zellwachstum fortschreitet, hängt auch von der Abkühlung ab. Der Kontakt mit der Werkzeugoberfläche lässt die äußeren Bereiche früh erstarren, während der Kunststoff im Inneren länger verformbar bleibt. Im fertigen Formteil entsteht dadurch außen eine kompakte Randschicht, während sich im Kern geschäumte Bereiche befinden. 


Chemisches Schäumen beruht dagegen auf einem anderen Prinzip als physikalische Schäumverfahren wie MuCell. Der entscheidende Unterschied liegt darin, wie das Treibgas bereitgestellt wird. Beim chemischen Schäumen setzen Treibmittel durch eine chemische Reaktion oder Zersetzung ein Gas frei. Beim physikalischen Schäumen wird das Gas hingegen direkt unter kontrollierten Druckbedingungen in die Kunststoffschmelze eingebracht und dort zunächst gelöst. Erst der anschließende Druckabfall führt dazu, dass sich das Gas ausscheidet und die Zellstruktur entsteht. 

Siehe auch  Rekordbeteiligung bei den „MyInformaticsWorld“ Digitalferien: 300 Kinder begeisterten sich für Informatik

Gaszellen verringern den Materialanteil 

Ein kompaktes Formteil besteht über seinen Querschnitt aus erstarrtem Kunststoff. Beim physikalischen Schäumen nehmen geschlossene Gaszellen einen Teil des inneren Volumens ein. Für vergleichbare äußere Abmessungen wird deshalb weniger Polymer benötigt.

Wie weit sich der Materialeinsatz reduzieren lässt, hängt vom jeweiligen Formteil ab. Wandstärken, Rippen, Materialanhäufungen und mechanische Anforderungen begrenzen den möglichen Schäumgrad. Sehr dünnwandige Bereiche bieten beispielsweise weniger Spielraum als größere Querschnitte.

Die Menge der eingesetzten Rohstoffe lässt sich beim geschäumten Formteil reduzieren, weil ein Teil des inneren Volumens von Gaszellen eingenommen wird. Entsprechend sinkt die Kunststoffmasse je Bauteil. 

Das Bauteilgewicht folgt der Materialmenge

Bleiben die äußeren Abmessungen weitgehend unverändert, sinkt mit dem Kunststoffanteil auch die Masse des Formteils. Die Gaszellen besitzen im Verhältnis zum Polymer nur eine sehr geringe Masse. Das Bauteil erhält dadurch eine niedrigere mittlere Dichte.

Gewichtsreduzierung und Materialeinsparung beschreiben somit zwei Seiten desselben physikalischen Vorgangs. Die zulässige Gewichtsabnahme endet dort, wo mechanische oder geometrische Anforderungen nicht mehr eingehalten werden. Belastbarkeit, Steifigkeit und Maßhaltigkeit müssen daher bei der Auslegung berücksichtigt werden.

Beim MuCell-Verfahren lassen sich Kosten senken, wenn neben dem geringeren Materialbedarf auch Veränderungen bei Nachdruck, Kühlphase und Maschinenbelegung berücksichtigt werden. 

Gasexpansion ersetzt einen Teil des Nachdrucks

Kunststoff zieht sich beim Abkühlen zusammen. Beim Kompaktspritzguss wird deshalb nach dem Füllen des Werkzeugs für eine bestimmte Zeit weiterer Druck auf die Schmelze ausgeübt. Dieser Nachdruck gleicht einen Teil der Volumenschwindung aus.

Im geschäumten Bauteil expandiert das gelöste Gas, solange der Kunststoff im Kern noch verformbar ist. Das Zellwachstum übernimmt einen Teil des Volumenausgleichs. Der erforderliche Nachdruck kann dadurch geringer ausfallen als bei einem vergleichbaren kompakten Formteil.

Siehe auch  Erfolgs-Beschleuniger Agentur: Wie E-Commerce durch professionelle Unterstützung floriert

Der Gasdruck innerhalb der Zellen wirkt zugleich der Schrumpfung des Kunststoffs entgegen. Unter geeigneten Bedingungen lassen sich dadurch Einfallstellen oder Verzug begrenzen. Das Ergebnis hängt jedoch von Wanddickenverteilung, Werkzeugtemperierung und Prozessführung ab.

Die Abkühlung beeinflusst den Maschinentakt

Ein Spritzgießzyklus umfasst Werkzeugfüllung, Nachdruck, Abkühlung, Werkzeugöffnung und Entformung. Erst wenn das Formteil ausreichend erstarrt ist, kann der nächste Zyklus beginnen.

Beim physikalischen Schäumen kann sich insbesondere die Nachdruckphase verkürzen. Zugleich befindet sich weniger Kunststoffmasse im Formteil, aus der Wärme abgeführt werden muss. Abhängig von Werkstoff und Geometrie kann deshalb auch die erforderliche Kühlzeit sinken.

Kürzere Durchlaufzeiten sind in der Fertigung zeitlich relevant, weil eine geringere Bearbeitungsdauer die Maschinenbelegung verändert. Beim Spritzgießen ist hierfür konkret die Zykluszeit des einzelnen Formteils maßgeblich. Sinkt sie, können innerhalb einer festgelegten Maschinenlaufzeit mehr Zyklen stattfinden. Eine feste prozentuale Verkürzung lässt sich ohne konkrete Prozessdaten nicht angeben.

Niedrigerer Druck verändert die Schließkraft

Beim Füllen des Werkzeughohlraums wirkt der Schmelzedruck gegen die Werkzeughälften. Die Spritzgießmaschine muss ausreichend Schließkraft aufbringen, damit das Werkzeug geschlossen bleibt.

Beim physikalischen Schäumen können gegenüber dem Kompaktspritzguss geringere Füll- und Nachdruckwerte erforderlich sein. Ein geringerer Forminnendruck reduziert die erforderliche Schließkraft. Ob deshalb eine Maschine mit geringerer Schließkraft eingesetzt werden kann, hängt zusätzlich von der projizierten Bauteilfläche und der Werkzeugauslegung ab.

Prozessparameter steuern die Zellbildung

Eine gleichmäßige Zellverteilung entsteht nicht allein durch die Gaszugabe. Schmelzetemperatur, Gasmenge, Druckverlauf und Einspritzgeschwindigkeit beeinflussen Keimbildung und Zellwachstum. Ungünstige Einstellungen können Unterschiede in Zellgröße und Zellverteilung hervorrufen.

Auch Fließwege und Wanddicken wirken auf den Prozess. Große Querschnittswechsel verändern Druck und Abkühlung innerhalb des Formteils. Anspritzposition und Werkzeugtemperierungen müssen deshalb bereits bei der Prozessauslegung berücksichtigt werden.

Siehe auch  Die Bedeutung von Führerscheinkontrollen für Fuhrparkmanager

Fazit

Beim MuCell-Verfahren wird Gas unter Druck in der Kunststoffschmelze gelöst. Mit dem Druckabfall beim Einspritzen beginnt die Zellbildung im Inneren des Formteils. Ein Teil des Bauteilvolumens besteht anschließend aus gasgefüllten Zellen statt aus Kunststoff, wodurch weniger Material benötigt wird und das Gewicht sinkt. Die Expansion des Gases gleicht während der Abkühlung einen Teil der Volumenschwindung aus, sodass weniger Nachdruck erforderlich sein kann. Ob sich auch Zykluszeit und benötigte Schließkraft verringern, hängt von der Geometrie des Formteils, dem verwendeten Kunststoff, dem Werkzeug und den gewählten Prozessparametern ab. 

Tags: KunststoffformteileKunststoffindustrieKunststoffverarbeitungLeichtbauMaterialeinsparungMuCell-Verfahrenphysikalisches SchäumenSpritzgießenSpritzgusstechnikZykluszeit
Carsten

Carsten

Carsten ist ein erfahrener Wirtschaftsjournalist mit einem tiefen Verständnis für die komplexen Zusammenhänge der Marktwirtschaft. Seine Leidenschaft für Wirtschaftsthemen und sein fundiertes Fachwissen machen ihn zu einem geschätzten Experten auf dem Gebiet der Wirtschaftsberichterstattung. Mit einem Hintergrund in der Finanzbranche und jahrelanger Erfahrung als Wirtschaftsredakteur für renommierte Medienunternehmen bringt Carsten eine Fülle von Fachkenntnissen und Einblicken in seine Arbeit ein. Seine präzisen Analysen und klaren Darstellungen machen komplexe wirtschaftliche Themen für ein breites Publikum zugänglich. Als regelmäßiger Beitragender für Marktwirtschaft.at ist Carsten bestrebt, relevante und gut recherchierte Inhalte zu liefern, die die Leser informieren, inspirieren und ihnen dabei helfen, die Dynamik der österreichischen Wirtschaft besser zu verstehen.

Ähnliche Posts

Unternehmensnachfolge im Familienunternehmen: Konfliktfelder zwischen Generationen 

Unternehmensnachfolge im Familienunternehmen: Konfliktfelder zwischen Generationen 

21. August 2026
Sichtbarkeit vor Ort: Warum Unternehmensstandorte wieder stärker kommunizieren müssen

Sichtbarkeit vor Ort: Warum Unternehmensstandorte wieder stärker kommunizieren müssen

20. August 2026
Wie sich Gesetze rund um Einwegplastik in Österreich verändern

Wie sich Gesetze rund um Einwegplastik in Österreich verändern

7. Mai 2026
Die erfolgreichen Hidden Champions aus der Steiermark

Die erfolgreichen Hidden Champions aus der Steiermark

16. März 2026
Sicherheitsinfrastruktur im Betrieb: Warum physische Schutzkonzepte für KMU wieder wichtiger werden

Sicherheitsinfrastruktur im Betrieb: Warum physische Schutzkonzepte für KMU wieder wichtiger werden

6. März 2026
Arbeitsschutz in Lager, Handwerk und Industrie - Prävention als Wirtschaftsfaktor

Arbeitsschutz in Lager, Handwerk und Industrie – Prävention als Wirtschaftsfaktor

23. Februar 2026

Empfohlen

Warum sich die Autozulieferer durch die neue Elektromobilität umstellen müssen

Warum sich die Autozulieferer durch die neue Elektromobilität umstellen müssen

3 Jahren her
Kirchdorfer Talentewoche (13.-15.7.2022)

Kirchdorfer Talentewoche (13.-15.7.2022)

4 Jahren her

Börse Kurse

NameKursin %
DAX25.312,80-0,13
US 3051.494,34-0,07
US Tech 10031.167,62-0,22
Eurozone 506.227,26-0,29
Öl (Brent)101,09-0,04
Gold4.124,69-0,95
powered by

Wetter

Okt 7, 2026 - Mi
Wien, AT
18°C
Klarer Himmel
Klarer Himmel
8 m/s, SO
57%
761.31 mmHg
mit10/07 don10/08 fre10/09 sam10/10 son10/11
Klarer Himmel
22/16°C
Überwiegend bewölkt
25/13°C
Bedeckt
16/10°C
Mäßig bewölkt
17/10°C
Ein paar Wolken
17/11°C

Beliebte Beiträge

  • Wirtschaftsfaktor El Gordo-Weihnachtslotterie

    Wirtschaftsfaktor „El Gordo“-Weihnachtslotterie?

    0 shares
    Share 0 Tweet 0
  • Wohntrend Containerhaus – das sollte man in Österreich dazu wissen

    1 shares
    Share 0 Tweet 0
  • Worauf Inhaber bei der Suche nach dem richtigen Apothekenberater achten sollten

    0 shares
    Share 0 Tweet 0
  • Wie sich Gesetze rund um Einwegplastik in Österreich verändern

    0 shares
    Share 0 Tweet 0
  • Eigene Shisha-Bar eröffnen: Kosten und Voraussetzungen

    0 shares
    Share 0 Tweet 0

Navigation

  • Startseite
  • Über uns
  • Datenschutzerklärung
  • Impressum
  • Sitemap

Über uns

Marktwirtschaft.at ist Ihre Quelle für Neuigkeiten, Wissenswertes und Hintergründe aus der Welt der Wirtschaft in Österreich. Unser Ziel ist es, Ihnen einen umfassenden Einblick in die Bereiche Industrie, Wirtschaft, Handwerk, Karriere, Finanzen, Digitalisierung, Agribusiness, Handel und Automotiv zu bieten.

Schlagwörter

Ausbildung Bank Business Upper Austria Büro Cloud Corona Deutschland digital Digitalisierung E-Commerce Familie Förderung Gesundheit Google Gründer Handel Industrie Info Internet Jobs KI Lager Logistik Marketing Medien Messe Nachhaltigkeit Oberösterreich Projekt Ratgeber RTL Seo Shopping Sicherheit Software Sport Startup Streaming Tipps Trend Trends TV Unternehmen Wissen Österreich

Kategorien

  • Agribusiness
  • Automotive
  • Digitalisierung
  • Finanzen
  • Handel
  • Handwerk
  • Industrie
  • Karriere
  • Marketing
  • Wirtschaft
  • Wissenswert

Archiv

  • Oktober 2026
  • September 2026
  • August 2026
  • Juli 2026
  • Juni 2026
  • Mai 2026
  • April 2026
  • März 2026
  • Februar 2026
  • Januar 2026
  • Dezember 2025
  • November 2025
  • Oktober 2025
  • September 2025
  • August 2025
  • Juli 2025
  • Juni 2025
  • Mai 2025
  • April 2025
  • März 2025
  • Februar 2025
  • Januar 2025
  • Dezember 2024
  • November 2024
  • Oktober 2024
  • September 2024
  • August 2024
  • Juli 2024
  • Juni 2024
  • Mai 2024
  • April 2024
  • März 2024
  • Februar 2024
  • Januar 2024
  • Dezember 2023
  • November 2023
  • Oktober 2023
  • September 2023
  • August 2023
  • Juli 2023
  • Juni 2023
  • Mai 2023
  • April 2023
  • März 2023
  • Februar 2023
  • Januar 2023
  • Dezember 2022
  • November 2022
  • Oktober 2022
  • September 2022
  • August 2022
  • Juli 2022
  • Juni 2022
  • Mai 2022
  • April 2022
  • März 2022
  • Februar 2022
  • Januar 2022
  • Dezember 2021
  • November 2021
  • Oktober 2021
  • September 2021
  • August 2021
  • Juli 2021

© 2021 Marktwirtschaft.at II bo-mediaconsult

Kein Ergebnis
Alle Ergebnisse
  • Agribusiness
  • Automotive
  • Digital
  • Finanzen
  • Handel
  • Handwerk
  • Industrie
  • Karriere
  • Marketing
  • Wirtschaft
  • Blog

© 2021 Marktwirtschaft.at II bo-mediaconsult